南通剪床选购指南:从液压剪板机到数控设备的全流程解析
南通作为长三角重要的装备制造基地,剪床类锻压设备的生产与应用有着深厚的产业积淀。无论是金属板材下料、钣金结构件成型,还是汽车零部件、工程机械配套件的批量加工,剪床都扮演着"第一道工序"的关键角色。本文围绕南通剪床的技术类型、选型要点、刀具维护、价格构成以及二手设备的注意事项展开,帮助采购人员和技术负责人建立一套完整的判断框架。
南通剪床的主要类型与技术特点
剪床在行业内通常指剪板机,按传动与控制方式可划分为机械式、液压式和数控式三大类。南通本地制造企业以液压剪板机和数控剪板机为主流产品,兼顾中小吨位冲床、折弯机与卷板机的配套供应,形成较为完整的钣金加工设备链条。
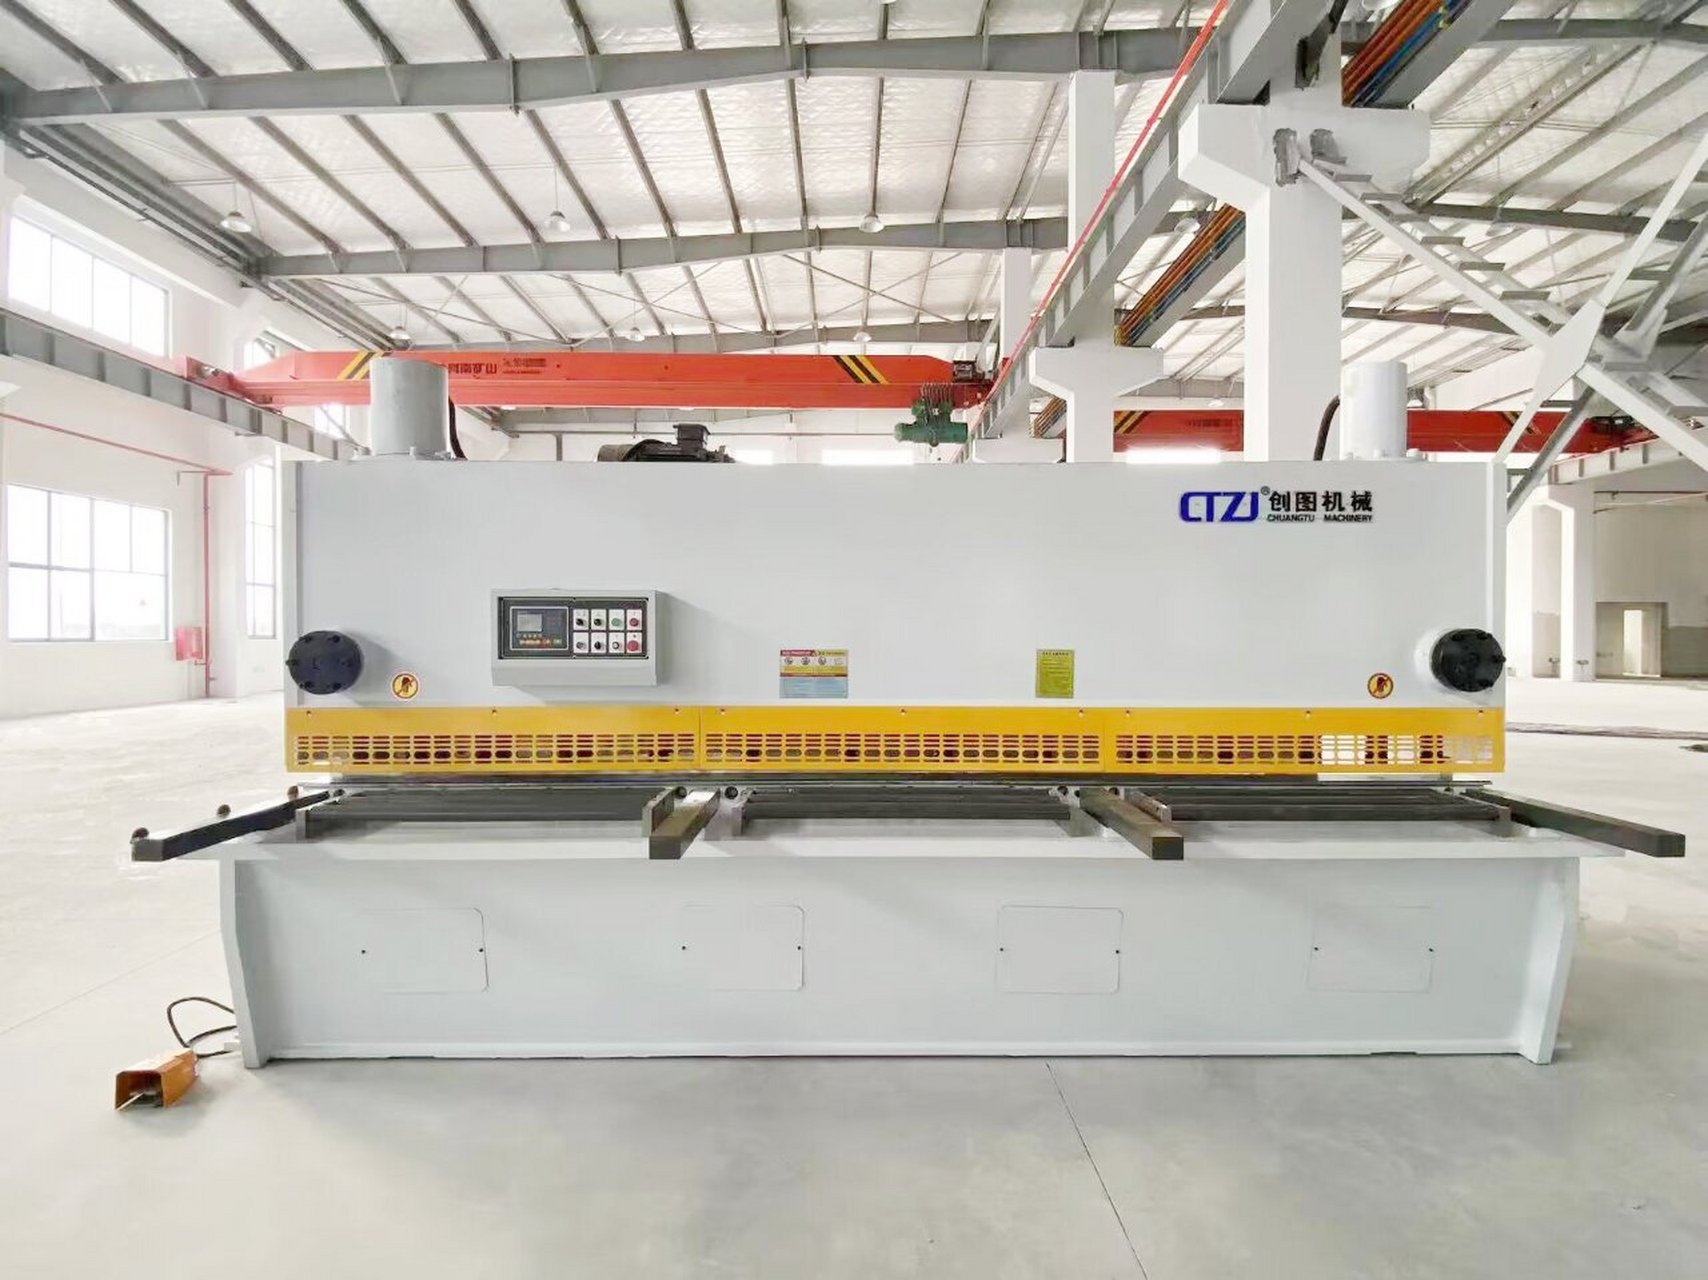
- 液压剪板机:采用液压系统驱动刀架下行,剪切力大、运行平稳,适合中厚板(6mm以上)的连续下料。其优势在于过载保护能力强,刀架行程可调,对操作人员的技术依赖相对较低。
- 数控剪板机:在液压或伺服驱动基础上加装数控系统,通过编程控制后挡料位置、剪切角度与剪切次数。适合多规格、小批量、高精度的生产场景,如机箱机柜、电梯门板、配电柜壳体加工。
- 机械式剪床:结构简单、速度快,多用于薄板高速下料,但在厚板加工和精度控制上不及液压机型,目前在新设备市场中占比逐步收窄。
- 配套设备:折弯机、卷板机、冲床与剪板机常在同一车间协同使用,选购时需考虑设备之间的节拍匹配与工艺衔接。
剪板机选型:先看工艺,再谈参数
不少采购方在询价时直接询问"剪板机价格",却忽略了工艺匹配这一前提。合理的选型顺序应当是:板材材质与厚度→最大剪切宽度→精度要求→生产节拍→自动化程度→预算区间。
以常见场景为例,加工3mm以下冷轧薄板、月产量不大的小型钣金作坊,选用6×2500或4×3200的液压剪板机即可满足需求;而面向工程机械结构件、需要频繁更换规格的工厂,则更适合配置数控剪板机,通过程序调用减少调机时间。对于厚度超过16mm的中厚板下料,需重点关注机架刚度、刀架导向结构以及液压系统的稳定性,避免长期使用后出现剪切面斜度超差。
此外,剪切角度可调功能对薄板加工尤为实用——小角度剪切能有效减少板材扭曲变形,这一点在加工不锈钢、铝板等易变形材料时体现明显。
剪板机刀片:被低估的消耗件与精度变量
剪板机刀片直接决定剪切面质量与设备负荷。刀片材质通常为6CrW2Si、Cr12MoV等合金工具钢,经淬火处理后硬度可达HRC55以上。实际使用中,刀片刃口的磨损会带来三个连锁反应:剪切阻力上升、毛刺增多、板材边缘出现塌角。
- 刀片选型:按剪切材质选择刃口角度,剪切低碳钢与不锈钢的推荐角度不同,混用会加速磨损。
- 四刃设计:多数矩形刀片具备四个可用刃口,合理翻转使用可延长寿命约三至四倍。
- 间隙调整:刀片间隙应与板厚匹配,间隙过大易产生毛刺与撕裂,过小则加剧刃口磨损甚至崩刃。
- 刃磨周期:建议建立刀片使用台账,按剪切吨位或工时记录刃磨节点,避免"钝刀硬切"损伤刀架。
剪板机价格的构成逻辑
剪板机价格并非单一数字,而是由多个变量叠加形成。理解这些变量,有助于在询价时判断报价的合理性,也便于在预算与产能之间找到平衡点。
影响价格的主要因素包括:机架结构与钢板用料、液压系统品牌与阀组配置、数控系统选型(如不同品牌的数控装置价差明显)、后挡料形式(手动、电动、伺服)、刀片材质与数量、安全防护装置(如光电保护、防护栅栏)以及是否包含安装调试与培训服务。同一规格的液压剪板机,因配置差异出现较大价差属于正常现象,采购时宜要求供方提供配置清单逐项比对,而非仅比较总价。
对于预算有限、订单波动较大的加工户,二手剪板机是可选路径,但需重点核查机架有无焊接修复痕迹、液压系统是否渗漏、刀架导轨磨损程度以及电气元件的老化情况,最好安排带料试剪。
南通剪床产业的配套优势
南通及周边地区聚集了较为完整的锻压设备供应链,从铸锻件、液压件到数控系统集成均有本地配套能力,这为剪床的交付周期与售后响应提供了支撑。对于采购方而言,选择本地或区域内的折弯机厂家、剪板机供应商,在设备安装调试、备件供应、刀片刃磨等后续服务上通常更为便利。
同时,南通剪床的应用面覆盖金属制品、五金紧固件、汽车零部件、环保设备、电气机柜、船舶配套等多个行业,供应商对不同材料的剪切工艺积累较深,能够在选型阶段给出针对性的建议。采购时不妨将自身的板材规格、日产量、精度要求如实告知,由技术人员推荐机型,往往比自行对照参数表更有效率。
日常使用与维护要点
- 开机前检查液压油位与油温,油液污染是液压系统故障的主要诱因,建议按周期过滤或更换。
- 剪切前确认板料表面无焊渣、硬点,避免损伤刃口。
- 定期检查后挡料定位精度,数控机型需按说明书进行回零与补偿校准。
- 光电保护装置须保持清洁与功能正常,不得为图方便擅自屏蔽。
- 长期停用时应使刀架回落至下限位置,并对导轨面做防锈处理。
总体来看,南通剪床的选择是一项兼顾工艺、精度、预算与服务的综合决策。明确自身加工需求,理解设备类型与刀具、价格之间的关联,再结合供应商的技术支持能力,才能让剪床在产线上稳定发挥"第一道工序"的价值。